


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


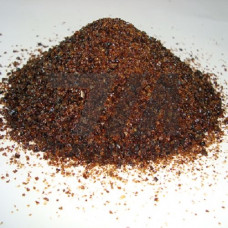
ФТС — плавленый сварочный флюс на алюминатно-силикатной основе, выпускаемый по ГОСТ 9087-81. Представляет собой стекловидный гранулированный материал от светло-серого до тёмно-серого цвета с размером фракции 0,35–3,0 мм. Флюс предназначен для автоматической и полуавтоматической сварки, а также для электрошлаковой сварки низкоуглеродистых и низколегированных конструкционных сталей. В отличие от керамических флюсов, ФТС не содержит легирующих добавок и не вводит дополнительные элементы в металл шва — его основная функция сводится к защите сварочной ванны, стабилизации дугового разряда и формированию шлаковой корки.
Основу флюса ФТС составляют оксиды алюминия (AlO — 30–38 %), кремния (SiO — 38–44 %), а также оксиды кальция, магния и марганца. Такое соотношение обеспечивает температуру плавления в диапазоне 1100–1250 C и насыпную плотность 1,3–1,6 г/см. Флюс слабо гигроскопичен, что упрощает условия хранения и снижает риск образования пор при сварке. Содержание влаги не превышает 0,1 % после прокалки при 250–300 C в течение 1–2 часов.
Флюс ФТС относится к группе плавленых флюсов с умеренной окислительной способностью. Он обеспечивает устойчивое горение дуги при плотности тока 400–1000 А и напряжении 28–40 В. Коэффициент наплавки при автоматической сварке под флюсом составляет 14–18 г/(Ач) в зависимости от режима. Расход флюса — 0,8–1,2 кг на 1 кг наплавленного металла.
| Параметр | Значение | Метод контроля | Влияние на процесс | Примечание |
|---|---|---|---|---|
| Массовая доля SiO | 38–44 % | ГОСТ 22974.1 | Регулирует вязкость шлака | Основной шлакообразующий компонент |
| Массовая доля AlO | 30–38 % | ГОСТ 22974.2 | Повышает температуру плавления | Стабилизирует шлаковую корку |
| Насыпная плотность | 1,3–1,6 г/см | ГОСТ 19440 | Определяет подачу флюса | Влияет на высоту слоя |
| Влажность после прокалки | 0,1 % | ГОСТ 22974.12 | Снижает пористость шва | Прокалка при 250–300 C |
| Размер фракции | 0,35–3,0 мм | ГОСТ 18318 | Стабильность дуги | Допускается 0,25–3,5 мм |
Флюс ФТС применяется при изготовлении металлоконструкций ответственного назначения, где требуется высокая производительность и стабильное качество шва. Основные направления:
При сварке под флюсом ФТС гранулы подаются в зону дуги из бункера сварочного автомата. Слой флюса перед дугой должен составлять 30–50 мм, что обеспечивает полное перекрытие сварочной ванны и защиту от атмосферного азота и кислорода. Флюс не требует предварительной прокалки непосредственно перед сваркой при условии хранения в герметичной таре. При относительной влажности воздуха выше 70 % рекомендуется прокалка при 250–300 C.
Флюс обеспечивает хорошее отделение шлаковой корки, что особенно важно при сварке кольцевых швов и в условиях стеснённого пространства. Склонность к образованию пор минимальна при содержании серы в основном металле до 0,04 % и фосфора до 0,05 %. При сварке сталей с повышенным содержанием кремния (более 0,3 %) возможно незначительное увеличение содержания кремния в шве за счёт восстановления из флюса.
Флюс ФТС поставляется в бумажных мешках с полиэтиленовым вкладышем массой 25 кг или в металлических барабанах. Хранение осуществляется в сухих отапливаемых помещениях при температуре не ниже +5 C и относительной влажности не более 60 %. Гарантийный срок хранения — 12 месяцев со дня изготовления. Перед использованием флюс просеивают для удаления пылевидной фракции и посторонних включений.
Флюс ФТС применяется для сварки низкоуглеродистых сталей марок Ст3, 20, 09Г2С, 17ГС, а также низколегированных сталей с пределом текучести до 355 МПа. Не рекомендуется для сварки высоколегированных и нержавеющих сталей.
При хранении в герметичной таре и нормальной влажности прокалка не требуется. При относительной влажности воздуха выше 70 % или после длительного хранения рекомендуется прокалка при 250–300 C в течение 1–2 часов.
Расход составляет 0,8–1,2 кг на 1 кг наплавленного металла. Точное значение зависит от режима сварки, толщины металла и типа соединения. При сварке стыковых швов без разделки расход ниже, чем при сварке с V-образной разделкой.
Нет, ФТС — плавленый флюс без легирующих добавок. Он не вводит в шов марганец, кремний или другие элементы в количествах, влияющих на механические свойства. Для легирования применяются керамические флюсы или легированная сварочная проволока.