


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


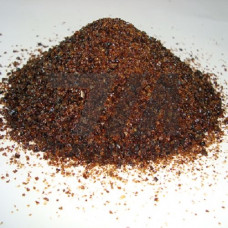
Сварочный флюс LV1000 — агломерированный (керамический) плавленый флюс с основным типом шлаковой системы, предназначенный для автоматической и механизированной дуговой сварки под слоем флюса. Гранулометрический состав 0,2–1,6 мм обеспечивает стабильную подачу через флюсоподающие аппараты и равномерное формирование шва при токах до 1200 А. Флюс применяется в сочетании с низкоуглеродистыми и низколегированными сварочными проволоками (Св-08ГА, Св-10Г2, Св-08Г2С) при сварке конструкционных сталей.
| Параметр | Значение | Метод контроля | Единица | Примечание |
|---|---|---|---|---|
| Насыпная плотность | 1,0–1,3 | ГОСТ 29234 | г/см | стабильная подача |
| Гранулометрия | 0,2–1,6 | ситовой анализ | мм | основная фракция 0,4–1,25 |
| Основность шлака | 1,4–1,8 | расчёт по составу | — | основная система |
| Расход флюса | 0,8–1,2 | по массе проволоки | кг/кг | зависит от режима |
| Сварочный ток | до 1200 | паспорт режима | А | автоматическая сварка |
| Полярность | постоянный/переменный | — | — | оба варианта |
Флюс LV1000 требует прокалки перед применением при температуре 300–350 C в течение 1–2 часов для удаления влаги. Хранение осуществляется в герметичной таре при относительной влажности не более 70 % и температуре не ниже –30 C. Повторное использование флюса допускается после просеивания и удаления шлаковой корки, при этом доля регенерированного флюса не должна превышать 50 % от общей массы. При сварке на форсированных режимах рекомендуется увеличение расхода флюса на 10–15 % для компенсации частичного выгорания.
Флюс LV1000 применяется для автоматической и механизированной дуговой сварки под слоем флюса, а также для наплавочных работ. Не предназначен для ручной дуговой сварки или сварки в защитных газах.
Флюс LV1000 обеспечивает стабильное формирование шва при сварочном токе до 1200 А. При превышении этого значения возможно ухудшение отделимости шлаковой корки и увеличение разбрызгивания.
Да, перед применением флюс необходимо прокалить при температуре 300–350 C в течение 1–2 часов. Это удаляет влагу и предотвращает образование пор в сварном шве.
Повторное использование допускается после просеивания и удаления шлаковой корки. Доля регенерированного флюса не должна превышать 50 % от общей массы засыпки.