


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


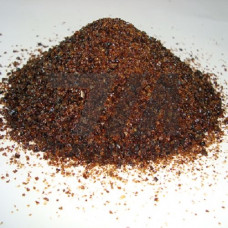
Сварочный флюс ПВ209 — плавленый гранулированный флюс, предназначенный для автоматической и механизированной дуговой сварки под флюсом низколегированных конструкционных сталей с пределом текучести до 390 МПа. Материал относится к группе плавленых флюсов марганцево-силикатного типа и обеспечивает стабильное формирование шва при сварке на повышенных режимах.
Флюс ПВ209 производится методом плавления шихты с последующей грануляцией, что гарантирует однородность химического состава и стабильность сварочно-технологических свойств в пределах каждой партии. Гранулометрический состав материала оптимизирован для применения с проволоками сплошного сечения диаметром 2–5 мм при силе тока до 1200 А.
Система легирования флюса ПВ209 построена на оксидах марганца и кремния, которые обеспечивают раскисление сварочной ванны и легирование металла шва марганцем и кремнием. Содержание основных компонентов находится в следующих пределах:
Показатель основности флюса составляет 0,8–1,0, что относит его к слабокислым материалам. Такая основность обеспечивает хорошую раскислительную способность и устойчивость к образованию пор при сварке по окалине и ржавчине в пределах допустимых норм подготовки кромок.
Флюс ПВ209 демонстрирует устойчивое горение дуги в диапазоне токов 300–1200 А при напряжении 28–40 В. Материал обеспечивает коэффициент наплавки 14–16 г/Ач и допускает скорость сварки до 70 м/ч без потери стабильности формирования шва. Шлаковая корка отделяется самопроизвольно или при незначительном усилии, что снижает трудоёмкость зачистных операций.
Удельный расход флюса составляет 0,8–1,2 кг на 1 кг наплавленного металла в зависимости от режима и типа соединения. Насыпная плотность гранул — 1,4–1,6 г/см, что обеспечивает равномерное покрытие зоны дуги и эффективную защиту расплавленного металла от взаимодействия с атмосферой.
Флюс ПВ209 применяется при изготовлении металлоконструкций ответственного назначения, работающих при статических и динамических нагрузках. Материал используется при сварке:
Сварка выполняется на постоянном токе обратной полярности проволоками Св-08ГА, Св-08Г2С, Св-10Г2 по ГОСТ 2246. Допускается применение флюса для двухдуговой сварки и сварки с принудительным формированием шва при условии корректировки режимов.
Перед применением флюс ПВ209 рекомендуется прокалить при температуре 300–350 C в течение 2 часов для удаления остаточной влаги. Толщина слоя флюса при сварке составляет 30–60 мм в зависимости от силы тока. Ориентировочные режимы сварки стыковых соединений приведены в таблице.
| Диаметр проволоки, мм | Сила тока, А | Напряжение, В | Скорость сварки, м/ч | Вылет электрода, мм |
|---|---|---|---|---|
| 2 | 250–400 | 26–30 | 25–40 | 20–25 |
| 3 | 400–700 | 30–34 | 20–35 | 25–30 |
| 4 | 600–900 | 32–36 | 18–30 | 30–35 |
| 5 | 800–1200 | 34–40 | 15–25 | 35–40 |
Механические свойства металла шва, выполненного флюсом ПВ209 с проволокой Св-08ГА, характеризуются пределом текучести не менее 330 МПа, временным сопротивлением разрыву 450–550 МПа и ударной вязкостью KCU не менее 34 Дж/см при температуре –40 C. Твёрдость наплавленного металла составляет 150–200 HV, что обеспечивает хорошую обрабатываемость резанием.
Флюс ПВ209 поставляется в мешках по 25 кг или в специализированной таре по 50 кг. Срок хранения в сухом отапливаемом помещении не ограничен при условии соблюдения требований к влажности окружающей среды.
Флюс ПВ209 применяется для сварки низколегированных конструкционных сталей с пределом текучести до 390 МПа, включая стали марок 09Г2С, 17Г1С, С255, С345, С390 по ГОСТ 27772.
Оптимальная совместимость достигается с проволоками Св-08ГА, Св-08Г2С и Св-10Г2 по ГОСТ 2246. Допускается применение проволоки Св-08А при пониженных требованиях к прочности шва.
Да, флюс ПВ209 необходимо прокалить при температуре 300–350 C в течение 2 часов непосредственно перед применением. Это обязательное условие для предотвращения пор в металле шва.
Флюс ПВ209 оптимизирован для сварки на постоянном токе обратной полярности. Применение на переменном токе возможно, но требует снижения режимов на 15–20% и может привести к ухудшению стабильности горения дуги.