


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


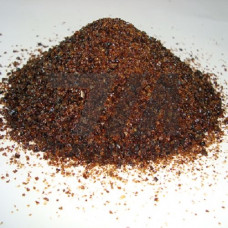
ПВ209Х — плавленый сварочный флюс, предназначенный для автоматической и механизированной сварки низколегированных и углеродистых конструкционных сталей. Флюс обеспечивает стабильное горение дуги, надёжную защиту сварочной ванны от атмосферного кислорода и азота, а также формирование плотного шва с заданными механическими характеристиками. Применяется при сварке ответственных металлоконструкций, работающих под статическими и динамическими нагрузками.
Флюс ПВ209Х относится к плавленым флюсам с основным типом шлака. Гранулометрический состав обеспечивает равномерную подачу и стабильное проплавление кромок. Температура плавления флюса — 1150–1250 C. Насыпная плотность — 1,3–1,5 г/см. Флюс негигроскопичен, что исключает необходимость прокалки перед применением при условии хранения в герметичной таре.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Тип флюса | Плавленый | — | ГОСТ 9087-81 | Основной шлак |
| Температура плавления | 1150–1250 | C | ГОСТ 9087-81 | — |
| Насыпная плотность | 1,3–1,5 | г/см | ГОСТ 19440-94 | — |
| Гранулометрия | 0,35–2,5 | мм | ГОСТ 18318-94 | Основная фракция |
| Расход флюса | 0,8–1,2 | кг/м шва | Практический | Зависит от режима |
Флюс ПВ209Х применяется для сварки металлоконструкций из низколегированных сталей марок 09Г2С, 10ХСНД, 14Г2АФ, 16Г2АФ и их аналогов. Обеспечивает получение швов с пределом прочности до 490 МПа и ударной вязкостью не ниже 34 Дж/см при температуре –40 C. Используется в следующих отраслях:
Сварка под флюсом ПВ209Х выполняется на постоянном токе обратной полярности или переменном токе. Рекомендуемый сварочный ток — 400–800 А в зависимости от диаметра электродной проволоки. Напряжение дуги — 28–36 В. Скорость сварки — 20–40 м/ч. Флюс подаётся в зону дуги автоматически, обеспечивая защиту расплавленного металла и легирование шва через шлаковую фазу.
Перед применением флюс рекомендуется прокалить при температуре 250–300 C в течение 1–2 часов при повышенной влажности окружающей среды. Хранение осуществляется в герметичной таре в сухих помещениях с относительной влажностью не более 70 %.
Флюс предназначен для сварки углеродистых и низколегированных конструкционных сталей, включая 09Г2С, 10ХСНД, 14Г2АФ, 16Г2АФ, а также их зарубежные аналоги.
При хранении в герметичной таре прокалка не требуется. При повышенной влажности рекомендуется прокалить флюс при 250–300 C в течение 1–2 часов.
Сварка выполняется на постоянном токе обратной полярности или переменном токе. Рекомендуемый ток — 400–800 А в зависимости от диаметра проволоки и толщины металла.
Да, швы, выполненные под флюсом ПВ209Х, обеспечивают ударную вязкость не ниже 34 Дж/см при температуре –40 C, что подтверждается испытаниями по ГОСТ 6996-66.