


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


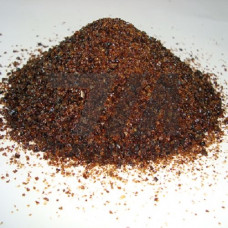
Сварочный флюс ТАГС — плавленый алюминатно-основной флюс, предназначенный для автоматической и механизированной сварки низкоуглеродистых и низколегированных сталей. Выпускается по ГОСТ 9087-81. Относится к группе плавленых флюсов с основностью B 1,1–1,3, что обеспечивает умеренную раскислительную способность и стабильное формирование шва при высоких плотностях сварочного тока.
Флюс ТАГС представляет собой зернистый материал серого цвета с размером фракции 0,25–2,5 мм. Насыпная плотность составляет 1,3–1,6 г/см. Температура плавления находится в диапазоне 1180–1250 C. Флюс негигроскопичен, что упрощает условия хранения и снижает риск образования пор при сварке.
| Параметр | Значение | Метод контроля | Влияние на сварку | Примечание |
|---|---|---|---|---|
| Основность (B) | 1,1–1,3 | Расчёт по химсоставу | Умеренное раскисление | ГОСТ 9087-81 |
| Размер фракции | 0,25–2,5 мм | Ситовой анализ | Стабильная подача | Допуск 0,1 мм |
| Насыпная плотность | 1,3–1,6 г/см | ГОСТ 19440 | Равномерность слоя | — |
| Температура плавления | 1180–1250 C | ДТА | Перегрев ванны | — |
| Содержание SiO | 28–34 % | Химический анализ | Вязкость шлака | — |
| Содержание AlO | 18–24 % | Химический анализ | Стабильность дуги | — |
| Содержание CaF | 10–16 % | Химический анализ | Газозащита зоны | — |
Флюс ТАГС применяется при сварке ответственных металлоконструкций из сталей марок 09Г2С, 10Г2С1, 17ГС, 17Г1С, а также низкоуглеродистых сталей типа Ст3сп, 20, 20К. Используется в следующих отраслях и системах:
Флюс ТАГС применяется при автоматической сварке под слоем флюса проволоками Св-08А, Св-08ГА, Св-10Г2, Св-08Г2С по ГОСТ 2246-70. Рекомендуемый сварочный ток — 400–1200 А, напряжение дуги — 28–40 В, скорость сварки — 20–60 м/ч. Расход флюса составляет 0,8–1,2 кг на 1 кг наплавленного металла. Перед использованием флюс прокаливают при 250–300 C в течение 1–2 часов для удаления влаги.
При сварке на постоянном токе обратной полярности обеспечивается наиболее стабильное горение дуги и минимальное разбрызгивание. Глубина проплавления при токе 800 А достигает 8–12 мм в зависимости от скорости сварки и диаметра электродной проволоки.
Флюс ТАГС поставляется в герметичных мешках или металлических барабанах массой 25–50 кг. Хранение осуществляется в сухих закрытых помещениях при относительной влажности не выше 70 %. Гарантийный срок хранения — 12 месяцев со дня изготовления. При соблюдении условий хранения флюс сохраняет свои технологические свойства без дополнительной обработки.
Флюс ТАГС применяется для сварки низкоуглеродистых и низколегированных сталей марок Ст3сп, 20, 09Г2С, 17ГС, 17Г1С и аналогичных. Не рекомендуется для сварки высоколегированных и нержавеющих сталей.
Рекомендуемый диапазон сварочного тока — 400–1200 А. При токах свыше 1200 А возможно увеличение разбрызгивания и нестабильность формирования шва.
Да, флюс ТАГС перед применением прокаливают при 250–300 C в течение 1–2 часов. Это удаляет влагу и предотвращает образование пор в сварном шве.
Совместно с флюсом ТАГС применяют сварочную проволоку Св-08А, Св-08ГА, Св-10Г2, Св-08Г2С по ГОСТ 2246-70 в зависимости от требуемых механических свойств шва.