


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


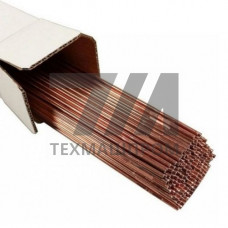
Сварочный медный пруток CuSi3 — это сплошной электродный материал из кремнистой бронзы, содержащий 2,8–4,0 % кремния при содержании меди не менее 94 %. Сплав относится к системе Cu–Si и применяется в процессах MIG/MAG и TIG для соединения и наплавки медных и медно-цинковых сплавов, а также для сварки разнородных пар «медь — сталь». Кремний выполняет функцию раскислителя: он связывает кислород в тугоплавкие силикаты и предотвращает образование закиси меди CuO, вызывающей горячие трещины в шве.
Пруток CuSi3 поставляется в виде сплошного профиля диаметром от 0,8 до 4,0 мм в бухтах и прутках длиной 1000 мм. Температура плавления сплава находится в интервале 910–1025 C, что ниже температуры плавления чистой меди (1083 C), поэтому сварочная ванна формируется при меньшем тепловложении. Плотность составляет 8,5–8,7 г/см, электропроводность наплавленного металла — 12–16 МСм/м, что существенно ниже, чем у меди M1, но достаточно для большинства токоведущих соединений.
| Параметр | Значение | Единица | Условия | Метод контроля |
|---|---|---|---|---|
| Содержание Si | 2,8–4,0 | % | химсостав прутка | спектральный анализ |
| Содержание Cu | 94 | % | основа сплава | ГОСТ 9717.2 |
| Предел прочности шва | 330–380 | МПа | наплавка на медь М1 | испытание на разрыв |
| Температура плавления | 910–1025 | C | интервал солидус–ликвидус | ДТА |
| Диаметр прутка | 0,8–4,0 | мм | бухта или пруток | микрометрия |
| Ток сварки MIG | 120–280 | А | диаметр 1,2 мм, Ar | режимная карта |
Сварку прутком CuSi3 ведут в среде аргона марки не ниже 99,99 % при расходе защитного газа 12–18 л/мин. Полярность — обратная (плюс на изделии), что обеспечивает стабильный перенос капель и снижает разбрызгивание. Подготовка кромок включает зачистку до металлического блеска на глубину не менее 0,5 мм и обезжиривание ацетоном или изопропанолом. Предварительный подогрев основного металла до 150–350 C применяют при толщине стенки свыше 8 мм для предотвращения непроваров.
При сварке с углеродистой сталью кремний из прутка диффундирует в зону сплавления и образует интерметаллидный слой Cu–Fe–Si, который ограничивает рабочую температуру соединения до 250–300 C. Для ответственных узлов, работающих при более высоких температурах, применяют никельсодержащие буферные подслои.
CuSi3 содержит 2,8–4,0 % кремния без марганца и применяется преимущественно для сварки меди и разнородных соединений. CuSi2Mn дополнительно легирован марганцем (0,5–1,5 %), что повышает прочность шва и стойкость к горячим трещинам при наплавке на сталь.
Прямая сварка нержавеющей стали прутком CuSi3 не рекомендуется из-за образования хрупких интерметаллидов и значительной разницы коэффициентов линейного расширения. Для таких соединений применяют никелевые электроды или биметаллические вставки.
Оптимален аргон чистотой 99,99 %. Добавка 2–5 % CO или 1–2 % кислорода улучшает стабильность дуги при сварке на переменном токе, но снижает раскисляющую способность кремния.
За один проход без разделки кромок сваривают медь толщиной до 4–5 мм при токе 200–280 А. Для больших толщин выполняют V-образную разделку 60–70 и многопроходную сварку с подогревом до 300–350 C.