


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


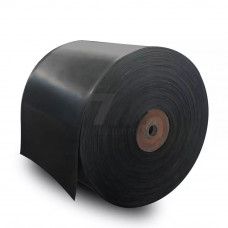
Теплостойкая конвейерная лента 2Т1УП — двухпрокладочная резинотканевая лента с теплостойким покрытием, предназначенная для транспортирования горячих сыпучих материалов в условиях стационарных и мобильных конвейерных установок. Обозначение 2Т1УП расшифровывается как: две тяговые прокладки из ткани ТК-100 (комбинированная полиэфирно-хлопковая), тип 1 — теплостойкая резина класса Б, УП — усиленная поверхность с повышенной стойкостью к абразивному износу.
Рабочая температура транспортируемого материала для лент 2Т1УП составляет от –25 C до +100 C, при кратковременном воздействии (до 5 минут) допускается контакт с материалом температурой до +150 C. Теплостойкость достигается применением резиновой смеси на основе бутилкаучука и этилен-пропиленового каучука, которые сохраняют эластичность при нагреве и не подвержены термоокислительному старению.
Каркас ленты сформирован двумя прокладками из ткани ТК-100 с разрывной нагрузкой 100 Н/мм по основе. Ткань имеет полиэфирную основу и хлопчатобумажный уток, что обеспечивает оптимальное сочетание прочности, гибкости и адгезии с резиновыми слоями. Усиленная поверхность (УП) предполагает увеличенную толщину рабочей обкладки — 4,5–6 мм, что повышает ресурс ленты при транспортировании абразивных материалов с высокой температурой.
Толщина нерабочей обкладки составляет 2–3 мм. Суммарная толщина ленты — 10–12 мм в зависимости от исполнения. Лента выпускается шириной от 300 до 2000 мм, что позволяет применять её на конвейерах различной производительности — от печей обжига до линий фасовки горячих продуктов.
Лента 2Т1УП востребована в отраслях, где требуется транспортирование нагретых материалов без потери прочности каркаса и эластичности обкладок:
Рабочая температура окружающей среды для ленты 2Т1УП — от –25 C до +60 C. При транспортировании материалов температурой выше +100 C необходимо предусматривать охлаждение ленты на холостой ветви или использовать дополнительные защитные экраны. Скорость движения ленты не должна превышать 2,5 м/с при транспортировании горячих материалов — это ограничение связано с временем контакта обкладки с нагретым продуктом.
Допустимая рабочая нагрузка на прокладку — 10 Н/мм ширины, что обеспечивает запас прочности не менее 8–9 раз относительно разрывной нагрузки. Минимальный диаметр барабана для ленты 2Т1УП — 200 мм для приводных барабанов и 160 мм для натяжных, что важно учитывать при проектировании конвейерных линий с малыми радиусами огибания.
| Параметр | Значение для 2Т1УП | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Количество прокладок | 2 | шт. | Визуальный осмотр | Ткань ТК-100 |
| Разрывная нагрузка прокладки | 100 | Н/мм | ГОСТ 6768 | По основе |
| Толщина рабочей обкладки | 4,5–6 | мм | ГОСТ 28669 | Исполнение УП |
| Температура материала | до +100 | C | Термопара | Кратковременно до +150 C |
| Прочность связи обкладки с каркасом | не менее 4,5 | Н/мм | ГОСТ 6768 | Метод расслаивания |
| Относительное удлинение при разрыве | не более 12 | % | ГОСТ 270 | Для обкладочной резины |
Соединение концов ленты 2Т1УП выполняется методом горячей вулканизации на стыковочном прессе при температуре 143–147 C. Допускается также механическое соединение с помощью замков, однако при транспортировании горячих материалов горячая вулканизация предпочтительна — она обеспечивает герметичность стыка и исключает локальный перегрев в зоне соединения. Ступенчатая разделка прокладок выполняется под углом 45 с длиной ступени не менее 200 мм.
При монтаже ленты на конвейер необходимо обеспечить правильную центровку и натяжение — стрела провисания холостой ветви не должна превышать 1,5–2 % от расстояния между роликоопорами. Для лент 2Т1УП рекомендуется использовать роликоопоры с увеличенным диаметром (не менее 89 мм) для снижения нагрева подшипниковых узлов при работе с горячим материалом.
Исполнение УП (усиленная поверхность) предполагает увеличенную толщину рабочей обкладки — 4,5–6 мм вместо стандартных 3–4 мм. Это повышает стойкость к абразивному износу при транспортировании горячих материалов с острыми кромками, таких как клинкер или агломерат.
Длительная рабочая температура — до +100 C. При кратковременном контакте (до 5 минут) допускается температура до +150 C. Превышение этих значений приводит к термоокислительному старению резины и снижению ресурса ленты.
Да, но при углах наклона свыше 18–20 рекомендуется устанавливать гладкую ленту с увеличенным коэффициентом трения или применять дополнительные прижимные ролики. Для крутонаклонных конвейеров (более 25) лучше использовать ленты с рифленой поверхностью или шевронные ленты.
Оптимальный метод — горячая вулканизация на прессе при температуре 143–147 C. Механические замки допустимы только для временного ремонта или на конвейерах с низкой интенсивностью эксплуатации, так как при нагреве замок создает локальную концентрацию напряжений.