


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


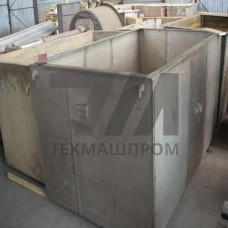
Титановые емкости ВТ1-00 — это сварные и цельносварные аппараты, изготовленные из технически чистого титана марки ВТ1-00 по ГОСТ 19807-91. Данный материал представляет собой нелегированный титан с содержанием основного элемента не менее 99,24 %, что обеспечивает высокую пластичность, отличную свариваемость и коррозионную стойкость в агрессивных средах. Емкости из ВТ1-00 применяются в химической, нефтегазовой, пищевой и фармацевтической промышленности, где требуется контакт с хлоридсодержащими, окислительными и нейтральными средами при температурах от –60 C до +250 C.
Титановые емкости ВТ1-00 изготавливаются методами аргонодуговой сварки (TIG) в среде защитного газа, что предотвращает насыщение шва кислородом и азотом. Толщина стенки обечайки варьируется от 2 до 20 мм в зависимости от рабочего давления и объема аппарата. Для емкостей объемом до 10 м применяется вальцовка листа с последующей продольной и кольцевой сваркой. Днища выполняются эллиптическими, торосферическими или коническими. Штуцеры, люки и патрубки ввариваются с полным проплавлением и последующей зачисткой шва.
Термическая обработка после сварки проводится при температуре 550–650 C для снятия остаточных напряжений. Контроль качества включает радиографический контроль швов, гидравлические испытания при давлении 1,25 от рабочего и проверку на герметичность гелиевым течеискателем.
| Параметр | Значение | Единица | Условия | Стандарт |
|---|---|---|---|---|
| Плотность | 4,505 | г/см | 20 C | ГОСТ 19807-91 |
| Предел прочности | 440–590 | МПа | 20 C | ГОСТ 19807-91 |
| Предел текучести | 295 | МПа | 20 C | ГОСТ 19807-91 |
| Относительное удлинение | 20 | % | 20 C | ГОСТ 19807-91 |
| Рабочая температура | –60…+250 | C | без давления | — |
| Рабочее давление | до 1,6 | МПа | при 20 C | — |
Титан ВТ1-00 устойчив к воздействию:
ВТ1-00 не рекомендуется для контакта с плавиковой, фосфорной и серной кислотами при концентрации выше 5 %, а также с сухим хлором при температуре выше 150 C.
По сравнению с емкостями из нержавеющей стали 12Х18Н10Т титановые аппараты ВТ1-00 имеют в 3–5 раз больший ресурс в хлоридсодержащих средах, не подвержены питтинговой и щелевой коррозии, а также коррозионному растрескиванию под напряжением. Удельная прочность титана ВТ1-00 при 20 C составляет 98–131 кНм/кг, что позволяет снизить массу аппарата на 40–50 % по сравнению со стальными аналогами при равной вместимости.
Длительная рабочая температура не превышает 250 C. При кратковременном воздействии допускается нагрев до 300 C без потери механических свойств.
Да, при концентрации HCl до 5 % и температуре до 60 C титан ВТ1-00 сохраняет устойчивость. При более высоких концентрациях требуется защита или замена материала.
Основной метод — аргонодуговая сварка неплавящимся электродом (TIG) с присадкой ВТ1-00 св. ВТ1-00. Сварка выполняется в камере с контролируемой атмосферой или с местной защитой аргоном высокой чистоты.
Да, для снятия остаточных напряжений применяется отжиг при 550–650 C с выдержкой 1–2 часа и последующим охлаждением в печи или на воздухе.