


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



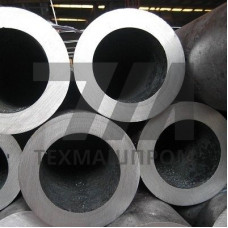
Труба стальная диаметром 110 мм 55ХГР — это горячекатаная бесшовная позиция из легированной конструкционной стали, легированной хромом, марганцем и бором. Сочетание наружного диаметра 110 мм с маркой 55ХГР формирует сортамент, предназначенный для изготовления деталей, работающих в условиях интенсивного абразивного износа, ударных нагрузок и значительных статических напряжений. Технология производства — горячая прокатка или горячее прессование с последующей термической обработкой, что обеспечивает однородность структуры металла по сечению стенки.
Химический состав стали 55ХГР регламентирован нормативной документацией и включает углерод (0,52–0,60%), хром (0,85–1,15%), марганец (0,90–1,20%), а также микродобавки бора (0,002–0,006%), которые повышают прокаливаемость. После закалки и низкого отпуска материал приобретает твёрдость 45–52 HRC, что делает его пригодным для производства гильз цилиндров, плунжерных пар, втулок, роликов и других деталей горнодобывающего, металлургического и нефтегазового оборудования. Труба диаметром 110 мм позволяет получать заготовки с минимальной механической обработкой, снижая коэффициент использования металла.
Для трубного проката 55ХГР характерны высокие показатели прочности при сохранении достаточной вязкости. Предел текучести после улучшения достигает 850–1000 МПа, временное сопротивление разрыву — 1000–1200 МПа, относительное удлинение — не менее 9%. Рабочий диапазон температур ограничен: при нагреве свыше 200 C наблюдается снижение твёрдости, поэтому материал ориентирован на холодные и умеренно нагретые узлы. Рекомендуемая толщина стенки для диаметра 110 мм — от 8 до 25 мм, что обеспечивает запас прочности при осевом сжатии и изгибе.
Обрабатываемость резанием стали 55ХГР оценивается как удовлетворительная в отожжённом состоянии; окончательная механообработка выполняется после закалки с применением твердосплавного инструмента. Свариваемость ограничена — для соединения элементов необходимы предварительный подогрев до 250–300 C и последующий отпуск. В связи с этим труба 110 мм 55ХГР чаще используется как цельная заготовка, а не как элемент сварных металлоконструкций.
| Наружный диаметр, мм | Толщина стенки, мм | Масса 1 м, кг | Состояние поставки | Твёрдость после ТО, HRC |
|---|---|---|---|---|
| 110 | 10 | 24,66 | Горячекатаная | 45–50 |
| 110 | 14 | 33,15 | Горячекатаная | 47–52 |
| 110 | 20 | 44,39 | Термообработанная | 48–52 |
Поставка труб 110 мм 55ХГР осуществляется в соответствии с требованиями ГОСТ 8732-78 и техническими условиями на легированный сортамент. Допуск по наружному диаметру для точного класса — 0,5 мм, по толщине стенки — 10%. Кривизна на 1 м длины не превышает 1,5 мм. Поверхность не должна содержать плен, раскатанных загрязнений и волосовин глубиной более 0,2 мм. Контроль качества включает ультразвуковую дефектоскопию и проверку механических свойств на образцах, вырезанных из тела трубы.
Оптимальный режим — закалка с нагревом до 840–870 C в масле с последующим низким отпуском при 180–220 C. Это обеспечивает твёрдость 45–52 HRC и предел прочности не менее 1000 МПа.
Свариваемость ограничена из-за высокого содержания углерода. Допускается сварка с предварительным подогревом до 250–300 C и обязательным отпуском после сварки для снятия напряжений.
Наличие бора и повышенное содержание марганца в 55ХГР увеличивают прокаливаемость и твёрдость после закалки, что критично для деталей с толщиной стенки более 15 мм.
Для диаметра 110 мм допуск составляет 0,5 мм по наружному диаметру и 10% по толщине стенки. Овальность не превышает 1% от номинального диаметра.