


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


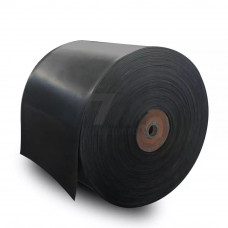
Трудносгораемые конвейерные ленты, выпускаемые по ТУ 2561-216-00149-245-96, представляют собой резинотканевые изделия с обкладочными резинами повышенной огнестойкости, предназначенные для эксплуатации в угольных шахтах, на обогатительных фабриках и в системах топливоподачи тепловых электростанций. Технические условия регламентируют изготовление лент типа 2.1 и 2.2, стойких к возгоранию от трения и внешнего источника огня, с сохранением работоспособности в условиях повышенной запылённости и влажности.
Каркас ленты формируется из тканевых прокладок на основе полиэфирных и полиамидных нитей (ТК-200, ТК-300), соединённых методом дублирования с последующей вулканизацией. Обкладочные резины содержат антипирены на основе галогенсодержащих соединений и триоксида сурьмы, обеспечивающие кислородный индекс не ниже 28 % об. Тканевые прокладки воспринимают продольные растягивающие усилия, а резиновые обкладки защищают каркас от абразивного износа и воздействия пламени.
Ключевые параметры конструкции:
Ленты соответствуют требованиям пожарной безопасности для подземных выработок и сохраняют эластичность при отрицательных температурах. Основные параметры приведены в таблице.
| Показатель | Значение | Метод контроля | Единица | Примечание |
|---|---|---|---|---|
| Прочность связи обкладки с каркасом | 4,0 | ГОСТ 6768 | кН/м | по рабочей обкладке |
| Кислородный индекс | 28 | ГОСТ 12.1.044 | % об. | антипиреновая композиция |
| Температурный диапазон эксплуатации | –25…+60 | ГОСТ 15152 | C | без потери эластичности |
| Скорость движения ленты | до 6,3 | ТУ | м/с | для лент типа 2.1 |
| Ширина ленты | 800–2000 | ГОСТ 22644 | мм | по согласованию |
Ленты ТУ 2561-216-00149-245-96 устанавливаются на конвейерах, работающих в специфических условиях:
При установке ленты на конвейерный став необходимо обеспечить соосность роликоопор и барабанов, исключить перекосы, приводящие к локальному нагреву от трения. Натяжение регулируется в соответствии с расчётным усилием для конкретного числа прокладок. Стыковка выполняется методом горячей вулканизации с использованием стыковых резин, обеспечивающих равнопрочность соединения не менее 80 % от прочности ленты. В процессе эксплуатации контролируется состояние обкладок и температура в зонах контакта с приводными барабанами.
Технические условия предусматривают изготовление лент с числом прокладок от 2 до 6. Конкретное значение определяется типоразмером и требуемой разрывной прочностью.
Эксплуатационный диапазон — от –25 C до +60 C. При более низких температурах эластичность обкладок снижается, что требует предварительного прогрева или ограничения пусковых нагрузок.
В состав обкладочных резин введены антипирены, повышающие кислородный индекс до 28 % об. и выше. Это препятствует распространению пламени и снижает риск воспламенения от фрикционного нагрева.
Оптимальный способ — горячая вулканизация с применением стыковых резин. Прочность стыка должна составлять не менее 80 % от прочности цельной ленты.