


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


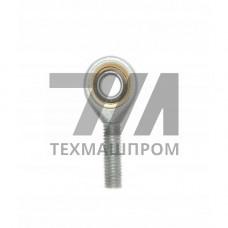
Тяга резьбовая с правой резьбой из стали 12Х18Н10Т — крепежный элемент с метрической резьбой по всей длине стержня, предназначенный для работы в агрессивных средах и при повышенных температурах. Материал — коррозионностойкая аустенитная сталь, легированная хромом (17–19%), никелем (9–11%) и стабилизированная титаном (до 1,5%). Наличие титана предотвращает межкристаллитную коррозию после сварки и нагрева в интервале 450–800 C, что делает тяги пригодными для узлов, подвергающихся термическому воздействию в процессе монтажа или эксплуатации.
Правое направление резьбы — стандартное исполнение для большинства резьбовых соединений, обеспечивающее затяжку при вращении по часовой стрелке. Тяги изготавливаются методом токарной обработки или накатки резьбы из прутка, прошедшего горячую прокатку или холодное волочение. Механические характеристики соответствуют ГОСТ 5632-72 и ГОСТ 5949-75: предел текучести — не менее 196 МПа, временное сопротивление разрыву — 510–610 МПа, относительное удлинение — не менее 40%. Рабочий диапазон температур — от –196 до +600 C, что позволяет применять изделия в криогенном оборудовании и теплообменных аппаратах.
Тяги резьбовые 12Х18Н10Т выпускаются в нескольких исполнениях, различающихся классом точности и состоянием поверхности:
Длина тяг варьируется от 100 до 3000 мм, диаметр резьбы — от М6 до М48. По запросу возможна нарезка резьбы на неполную длину с гладкой частью под установку распорных втулок или проход через фланцевые соединения.
Коррозионностойкие тяги с правой резьбой востребованы в оборудовании, где углеродистые крепежные элементы выходят из строя из-за коррозионного растрескивания или наводороживания:
Благодаря аустенитной структуре тяги немагнитны, что допускает их применение вблизи чувствительных датчиков и в электротехнических узлах. Высокая ударная вязкость материала (KCU не менее 70 Дж/см) обеспечивает работоспособность при динамических нагрузках и вибрации насосных агрегатов.
Изделия поставляются с документацией, подтверждающей соответствие химического состава и механических свойств. Для ответственных применений проводится контроль твердости по Бринеллю (HB 10–1 = 170–217) и ультразвуковая дефектоскопия стержня на отсутствие внутренних расслоений.
| Диаметр резьбы | Шаг резьбы, мм | Предел прочности, МПа | Температура эксплуатации, C | Стандарт |
|---|---|---|---|---|
| М8 | 1,25 | 510 | –196…+600 | ГОСТ 22042-76 |
| М16 | 2,0 | 540 | –196…+600 | ГОСТ 22042-76 |
| М24 | 3,0 | 560 | –196…+600 | ГОСТ 22042-76 |
| М36 | 4,0 | 590 | –196…+600 | ГОСТ 22042-76 |
При затяжке тяг из 12Х18Н10Т необходимо учитывать склонность аустенитных сталей к задирам резьбы. Рекомендуется применять антизадирные смазки на основе дисульфида молибдена или графита, особенно при многократных циклах сборки-разборки. Момент затяжки для резьбы М16 составляет 120–150 Нм, для М24 — 350–420 Нм. Коэффициент линейного расширения стали (16,6 10 1/C) требует компенсации температурных удлинений в узлах с разнородными материалами — для этого используются тарельчатые пружины или компенсаторы.
Тяги с правой резьбой 12Х18Н10Т совместимы с гайками из той же стали, а также с крепежом из титановых сплавов при работе в морской воде. Не допускается контакт с цинковыми и кадмиевыми покрытиями во влажной среде — это провоцирует контактную коррозию аустенитной стали.
Сталь 12Х18Н10Т стабилизирована титаном, что исключает выпадение карбидов хрома по границам зерен при нагреве до 800 C. Крепеж A2 (08Х18Н10) не содержит титана и теряет коррозионную стойкость в зоне сварного шва или после длительного нагрева.
Кратковременно — до 800 C, но с учетом снижения прочностных характеристик. Для постоянной эксплуатации выше 600 C рекомендуется применять жаростойкие сплавы на никелевой основе.
Материал не нормируется по классам прочности, принятым для углеродистых сталей (8.8, 10.9). Механические характеристики задаются химическим составом и термообработкой: предел текучести — 196–294 МПа в зависимости от диаметра.
Нет, пассивная оксидная пленка на поверхности стали обеспечивает достаточную защиту. Нанесение гальванических покрытий не рекомендуется — это снижает коррозионную стойкость и может вызвать водородное охрупчивание.