


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


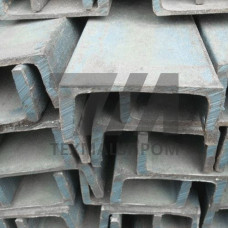
Вагонный швеллер 20В-1 — фасонный горячекатаный профиль, предназначенный для изготовления несущих элементов кузовов грузовых вагонов, платформ и контейнеров-цистерн. В отличие от строительного швеллера, профиль 20В-1 имеет увеличенную толщину полки и стенки, а также усиленную геометрию, что обеспечивает повышенную сопротивляемость знакопеременным нагрузкам при эксплуатации на железнодорожном транспорте. Профиль изготавливается по ГОСТ 5267.0-90, который регламентирует сортамент, предельные отклонения и требования к качеству поверхности для проката, применяемого в вагоностроении.
Швеллер 20В-1 характеризуется высотой стенки 200 мм, шириной полки 80 мм и толщиной элементов, обеспечивающей момент сопротивления, достаточный для восприятия эксплуатационных нагрузок. Точность прокатки соответствует классу Б по ГОСТ 5267.0-90, что гарантирует стабильность геометрии при автоматизированной сборке вагонных конструкций. Серповидность профиля не превышает 0,1% от длины, а скручивание вокруг продольной оси ограничено 1 мм на метр — эти параметры критичны при стыковке элементов в рамах вагонов.
| Параметр | Значение для 20В-1 | Метод контроля | Норматив | Примечание |
|---|---|---|---|---|
| Высота стенки | 200 мм | Штангенциркуль | 1,5 мм | По ГОСТ 5267.0-90 |
| Ширина полки | 80 мм | Шаблон | 1,0 мм | Усиленная геометрия |
| Толщина стенки | 7,0 мм | Микрометр | +0,4/0,3 мм | Повышенная несущая способность |
| Толщина полки | 9,0 мм | Микрометр | +0,4/0,3 мм | Усиление зоны сварных швов |
| Радиус скругления | 10 мм | Радиусомер | 1,0 мм | Снижение концентрации напряжений |
Вагонный швеллер 20В-1 поставляется из низколегированной стали марок 09Г2С, 09Г2Д и 15ХСНД, которые обеспечивают хладостойкость до –60 C и устойчивость к ударным нагрузкам. Для ответственных элементов рам вагонов применяется сталь 09Г2С с пределом текучести не менее 345 МПа и временным сопротивлением разрыву 490 МПа. Химический состав контролируется по ГОСТ 19281-2014, при этом содержание серы и фосфора ограничено 0,035% и 0,030% соответственно, что гарантирует свариваемость без образования горячих трещин.
Механические свойства проверяются на образцах, вырезанных из готового профиля. Ударная вязкость KCU при –40 C составляет не менее 34 Дж/см, что подтверждает пригодность материала для эксплуатации в условиях низких температур на маршрутах Сибири и Дальнего Востока. Относительное удлинение после разрыва — не менее 21%, что обеспечивает пластический запас при деформациях, возникающих при маневровых соударениях.
Профиль 20В-1 прокатывается на рельсобалочных станах из непрерывнолитой заготовки сечением 300 360 мм. Нагрев металла перед прокаткой осуществляется до температуры 1180–1220 C с выдержкой, обеспечивающей гомогенизацию структуры. После прокатки профиль подвергается контролируемому охлаждению на холодильнике, что позволяет сформировать феррито-перлитную структуру с баллом зерна не крупнее 8 по ГОСТ 5639-82. Для снятия остаточных напряжений допускается термическая обработка — нормализация при 920–950 C.
Правка профиля выполняется на роликоправильных машинах в холодном состоянии, после чего осуществляется поштучный контроль геометрии. Ультразвуковой контроль сплошности проводится на 100% длины профиля для выявления внутренних расслоений и неметаллических включений, недопустимых в несущих элементах вагонов.
Швеллер 20В-1 используется при изготовлении следующих узлов подвижного состава:
При монтаже профиля применяется полуавтоматическая сварка в среде CO проволокой Св-08Г2С диаметром 1,2–1,6 мм. Сварные соединения выполняются с полным проплавлением стенки, что обеспечивает равнопрочность стыков. Для крепления к другим элементам используются высокопрочные болты класса 8.8 и 10.9 с контролем момента затяжки.
Каждая партия вагонного швеллера 20В-1 сопровождается сертификатом качества, содержащим данные о химическом составе, механических свойствах и результатах контроля геометрии. Профиль, предназначенный для ремонта вагонов, должен иметь отметку о приемке представителем заказчика или органом по сертификации железнодорожной продукции. Маркировка наносится несмываемой краской на торце каждого прутка с указанием марки стали, номера плавки и клейма ОТК.
Вагонный профиль 20В-1 имеет увеличенную толщину стенки (7,0 мм против 5,2 мм у 20П) и полки (9,0 мм против 7,0 мм), что повышает момент сопротивления и выносливость при знакопеременных нагрузках. Допуски по геометрии уже, а требования к ударной вязкости при отрицательных температурах — жестче.
Основные марки — 09Г2С, 09Г2Д и 15ХСНД по ГОСТ 19281-2014. Выбор марки зависит от климатического исполнения вагона: для исполнения «ХЛ» (холодный климат) применяется 09Г2С с гарантированной ударной вязкостью при –60 C.
Допускается полуавтоматическая сварка в среде CO, автоматическая сварка под флюсом и ручная дуговая сварка электродами типа Э50А. Для ответственных соединений обязателен предварительный подогрев до 100–150 C при температуре окружающей среды ниже 0 C.
Проводится замер геометрических параметров (высота, ширина, толщина), визуальный осмотр поверхности на отсутствие плен, закатов и трещин, а также проверка сертификата качества. При сомнениях выполняется ультразвуковой контроль и испытания на ударный изгиб.