


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


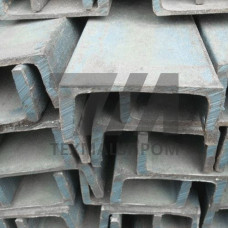
Вагонный швеллер 30В-1 — горячекатаный фасонный профиль специального назначения, применяемый в конструкциях железнодорожного подвижного состава. В отличие от стандартных швеллеров серии У по ГОСТ 8240, профиль 30В-1 имеет регламентированные размеры полок и стенки, ориентированные на восприятие знакопеременных нагрузок при движении состава. Номер профиля 30 указывает на высоту стенки 300 мм; индекс «В» обозначает вагонную отраслевую принадлежность, «-1» — порядковый номер профиля в отраслевой нормали.
Профиль 30В-1 характеризуется увеличенной толщиной стенки относительно прокатных швеллеров общего назначения, что повышает момент сопротивления при изгибе. Уклон внутренних граней полок минимален, что упрощает установку в сварные узлы без дополнительной подгонки. Кривизна профиля по длине не превышает 0,2 % от длины, скручивание — в пределах отраслевых допусков. Серповидность контролируется на прокатном стане и при приёмке на вагоностроительном предприятии.
| Параметр | Значение | Допуск | Метод контроля | Ед. изм. |
|---|---|---|---|---|
| Высота профиля | 300 | 2,0 | Штангенциркуль, шаблон | мм |
| Ширина полки | 100 | 1,5 | Шаблон | мм |
| Толщина стенки | 8,0 | 0,4 | Микрометр | мм |
| Толщина полки | 10,5 | 0,5 | Микрометр | мм |
| Масса 1 м | 36,5 | +3/5 | Взвешивание | кг |
Швеллер 30В-1 изготавливают из углеродистой стали марок Ст3сп, Ст3пс, 09Г2С, 10Г2С1Д по ГОСТ 19281 и отраслевым ТУ. Для вагонных конструкций, эксплуатируемых в условиях низких температур, применяют стали с гарантированным ударом вязкости при –60 C. Химический состав контролируется по ковшовой пробе, механические свойства — по результатам испытаний на растяжение и ударный изгиб.
Профиль 30В-1 используется в несущих элементах рам грузовых вагонов, хребтовых балок, шкворневых узлов, а также в конструкциях кузовов полувагонов и платформ. В пассажирском вагоностроении швеллер применяется для усиления рамы и элементов тамбуров. Профиль также востребован при изготовлении рам тележек, кронштейнов тормозного оборудования и элементов автосцепного устройства.
Швеллер 30В-1 сваривается ручной дуговой, механизированной в среде CO и автоматической сваркой под флюсом. Для сталей 09Г2С и 10Г2С1Д применяют электроды типа Э50А и сварочную проволоку Св-08Г2С. Предварительный подогрев до 100–150 C требуется при сварке в условиях отрицательных температур. После сварки ответственных узлов проводится ультразвуковой контроль швов.
Профиль 30В-1 имеет отраслевую нормаль вагонного назначения, увеличенную толщину стенки и полки, а также регламентированные допуски на кривизну и скручивание, ориентированные на условия эксплуатации подвижного состава. Швеллер 30У — профиль общего назначения с меньшей металлоёмкостью.
Используют углеродистые стали Ст3сп, Ст3пс и низколегированные 09Г2С, 10Г2С1Д. Для конструкций, работающих при температурах до –60 C, применяют стали с гарантированной ударной вязкостью при отрицательных температурах.
Проводят замер геометрии шаблонами и штангенциркулем, контроль химического состава ковшовой пробы, испытания на растяжение и ударный изгиб. Для ответственных партий — ультразвуковой контроль внутренних дефектов.
Сварка при температуре ниже 0 C требует предварительного подогрева до 100–150 C и применения электродов с основным покрытием. Без подогрева возможны холодные трещины в зоне термического влияния.