


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


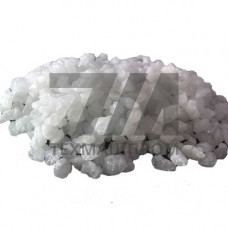
Белый электрокорунд 25А — это электроплавленый абразивный материал на основе оксида алюминия (AlO) с содержанием основной фазы не менее 99 %. Марка 25А относится к группе белых электрокорундов, получаемых плавкой глинозема в дуговых электропечах с последующим дроблением и классификацией по зерновому составу. Отличительная особенность материала — высокая твердость (по шкале Мооса 9), хрупкость зерна и остроугольная форма частиц, что обеспечивает стабильную режущую способность при обработке легированных и инструментальных сталей.
В отличие от нормального электрокорунда (14А, 13А), белый электрокорунд 25А не содержит примесей титана и железа в значимых концентрациях, что исключает загрязнение обрабатываемой поверхности при шлифовании. Это делает его предпочтительным выбором для финишных операций, где критичны параметры шероховатости и отсутствие прижогов на кромке режущего инструмента.
Зерновой состав белого электрокорунда 25А регламентируется ГОСТ 3647-80 и международным стандартом ISO 6344. Материал поставляется в диапазоне зернистостей от F16 (крупное зерно) до F1200 (микропорошки). Для каждой фракции нормируется содержание основной фракции (не менее 45–55 %), допустимый процент смежных зерен и предельное содержание крупных включений, способных вызвать дефекты на обрабатываемой поверхности.
Насыпная плотность материала варьируется в пределах 1,4–1,9 г/см в зависимости от зернистости и формы частиц. Магнитная восприимчивость белого электрокорунда 25А минимальна — содержание магнитной фракции не превышает 0,02 %, что подтверждает его пригодность для обработки прецизионных деталей без риска вкрапления ферромагнитных частиц.
| Параметр | Значение для F60 | Значение для F120 | Значение для F220 | Метод контроля |
|---|---|---|---|---|
| Содержание AlO, % | 99,2 | 99,1 | 99,0 | Химический анализ |
| Насыпная плотность, г/см | 1,72 | 1,58 | 1,46 | ГОСТ 22510 |
| Содержание магнитной фракции, % | 0,01 | 0,015 | 0,02 | Магнитная сепарация |
| Твердость по Виккерсу, ГПа | 22,5 | 22,3 | 22,0 | Микротвердость |
Белый электрокорунд 25А применяется в следующих технологических операциях:
В процессах шлифования белый электрокорунд 25А демонстрирует более высокую режущую способность на единицу массы по сравнению с нормальным электрокорундом при обработке закаленных сталей с твердостью свыше 50 HRC. Благодаря самозатачиванию зерна — хрупкому сколу вершин при затуплении — инструмент сохраняет стабильную геометрию режущей кромки без значительного роста температуры в зоне контакта. Это особенно важно при глубинном шлифовании жаропрочных никелевых сплавов, где перегрев приводит к структурным изменениям поверхностного слоя.
Выбор фракции белого электрокорунда 25А определяется требуемой шероховатостью обработанной поверхности и съемом материала. Крупные зерна F16–F36 применяются для обдирочных операций и отрезки, средние F46–F90 — для универсального шлифования, мелкие F100–F220 — для чистовой обработки и заточки инструмента. Микропорошки F230–F1200 используются в процессах хонингования и суперфиниширования, где обеспечивают параметр шероховатости Ra до 0,02 мкм.
Для операций с высокими требованиями к стабильности процесса рекомендуется применять электрокорунд 25А с улучшенной формой зерна (изометричной), который характеризуется повышенным коэффициентом формы — отношением длины зерна к его толщине не более 1,8. Такая форма снижает вибрации при шлифовании и увеличивает срок службы абразивного инструмента на 15–20 %.
Белый электрокорунд 25А содержит не менее 99 % AlO, тогда как нормальный электрокорунд 14А — 94–96 %. Отсутствие примесей оксида титана придает белому корунду большую твердость и хрупкость, что обеспечивает более чистое резание при финишных операциях, но меньшую стойкость при тяжелых обдирочных работах.
Для черновой заточки твердосплавных пластин применяют зернистость F60–F80, для чистовой — F100–F120. Доводка режущей кромки выполняется микропорошками F400–F600 на чугунном притире.
Технически возможно, но нецелесообразно: мягкий алюминий забивает поры абразивного инструмента. Для цветных металлов предпочтительнее карбид кремния черный (53С) или нормальный электрокорунд с открытой структурой круга.
Материал следует хранить в сухих закрытых помещениях при относительной влажности не более 60 %. Насыпной электрокорунд не слеживается при длительном хранении, однако попадание влаги может вызвать комкование мелких фракций и затруднить дозирование при изготовлении абразивных инструментов.