


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


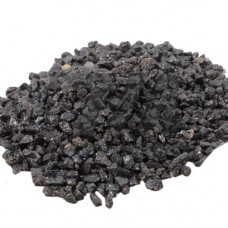
Нормальный электрокорунд 13А — это электроплавленый абразивный материал на основе оксида алюминия (AlO), получаемый восстановительной плавкой бокситов в дуговых электропечах. В отличие от легированных марок (14А, 15А), электрокорунд 13А не содержит добавок хрома или титана, что определяет его базовые режущие свойства и ценовую доступность. Материал характеризуется высокой твердостью по шкале Мооса — 9,0–9,5, что обеспечивает эффективное резание при шлифовании углеродистых и низколегированных сталей.
Зерна нормального электрокорунда 13А имеют изометричную форму с коэффициентом формы 1,4–1,6, что обеспечивает равномерный износ абразивного инструмента. Микротвердость зерен составляет 19,6–21,6 ГПа, насыпная плотность — 1,40–1,60 г/см в зависимости от фракции. Магнитная восприимчивость материала контролируется на уровне не более 0,05% для зернистостей 16–125, что критично при производстве инструмента на керамических и вулканитовых связках.
Зерновой состав регламентируется ГОСТ 3647-80 и международным стандартом FEPA. Материал поставляется в диапазоне зернистостей от F16 (крупное зерно для обдирочных работ) до F1200 (микропорошки для доводочных операций). Для каждой фракции нормируется содержание основной фракции (не менее 45–65%), а также предельное содержание крупных и мелких зерен, что обеспечивает стабильность режущей способности инструмента.
Электрокорунд 13А используется преимущественно для изготовления шлифовальных кругов на керамической связке (V), вулканитовой связке (R) и бакелитовой связке (B). Инструмент на основе 13А применяется для:
Оптимальная скорость резания для кругов из 13А на керамической связке составляет 35–50 м/с, для высокопроизводительных кругов на бакелитовой связке — до 80 м/с. Материал обеспечивает умеренную теплопроводность, что требует применения СОЖ при шлифовании тонкостенных деталей для предотвращения прижогов.
| Показатель | Значение для 13А | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Содержание AlO | 94,0–96,5% | Химический анализ | Шлифование сталей | Без легирующих добавок |
| Насыпная плотность | 1,40–1,60 г/см | ГОСТ 22510 | Формовка кругов | Зависит от зернистости |
| Микротвердость | 19,6–21,6 ГПа | Виккерс | Резание металла | Ниже, чем у 14А |
| Магнитная фракция | 0,05% | Магнитный сепаратор | Керамические связки | Для зернистостей 16–125 |
| Коэффициент формы | 1,4–1,6 | Оптический анализ | Равномерный износ | Изометричные зерна |
При выборе инструмента из электрокорунда 13А следует учитывать, что материал уступает по режущей способности легированным маркам (15А, 14А) при обработке высокопрочных и нержавеющих сталей. Для закаленных сталей с твердостью выше 50 HRC рекомендуется применять электрокорунд 14А или смеси 13А с кубическим нитридом бора. Однако для большинства задач общего машиностроения — от обдирки до чистового шлифования — 13А обеспечивает оптимальное соотношение производительности и стоимости инструмента.
Микропорошки электрокорунда 13А (M40–M5) применяются для доводочных и полировальных операций, а также для приготовления абразивных паст и суспензий, используемых при хонинговании гильз цилиндров и финишной обработке прецизионных пар. Для повышения эффективности микропорошков рекомендуется использовать их в виде водных суспензий с концентрацией 10–20% по массе.
Электрокорунд 14А содержит добавку оксида хрома (CrO) в количестве 0,3–0,5%, что повышает его режущую способность при обработке закаленных и высокопрочных сталей. Электрокорунд 13А не содержит легирующих добавок и применяется для шлифования обычных углеродистых и низколегированных сталей с твердостью до 50 HRC.
Электрокорунд 13А совместим с керамическими (V), бакелитовыми (B) и вулканитовыми (R) связками. Керамические связки применяются для прецизионного шлифования, бакелитовые — для обдирочных и отрезных работ, вулканитовые — для тонкого шлифования и полирования.
Материал поставляется в диапазоне зернистостей от F16 до F1200 по стандарту FEPA, а также в виде микропорошков M40–M5 по ГОСТ 3647-80. Крупные зерна (F16–F36) используются для обдирочных работ, средние (F46–F120) — для предварительного шлифования, мелкие (F150–F600) — для чистовой обработки.
Оптимальная скорость резания для кругов на керамической связке составляет 35–50 м/с, на бакелитовой связке — до 80 м/с. Для отрезных кругов допускается работа на скоростях до 100 м/с при условии усиленной армировки стеклосеткой.