


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


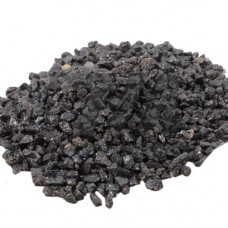
Нормальный электрокорунд марки 14А — это электроплавленый абразивный материал на основе оксида алюминия (AlO), получаемый восстановительной плавкой бокситов в дуговых электропечах. В отличие от легированных марок (23А, 24А, 25А), электрокорунд 14А не содержит добавок хрома или титана, что определяет его базовые режущие свойства и невысокую себестоимость. Материал характеризуется содержанием AlO на уровне 94–96%, насыпной плотностью 1,40–1,65 г/см и микротвердостью 19,6–21,6 ГПа.
Зернистость нормального электрокорунда 14А регламентируется ГОСТ 3647-80 и ISO 6344 и охватывает диапазон от F12 (крупное зерно 1600–2000 мкм) до F1200 (микропорошок 3–5 мкм). Для каждой фракции нормируется зерновой состав, коэффициент формы зерен и содержание магнитной фракции, что обеспечивает стабильность режущей способности инструмента при серийном производстве.
Электрокорунд 14А относится к группе плавящихся абразивов с хрупкой формой разрушения зерна. При шлифовании происходит регулярное обновление режущих кромок за счет микроскалывания, что поддерживает режущую способность на протяжении всего ресурса инструмента. Теплопроводность материала составляет 7–9 Вт/(мК), а температура плавления — около 2050 C, что позволяет применять его при скоростях резания до 80 м/с без термической деградации зерна.
Прочность зерна оценивается по коэффициенту раздавливания (не менее 70% для основных фракций) и показателю износа в шаровой мельнице. Для нормального электрокорунда 14А характерен умеренный показатель износа 0,35–0,45 г/мин, что обеспечивает баланс между производительностью съема металла и расходом абразива.
Нормальный электрокорунд 14А применяется в производстве абразивного инструмента на керамической, бакелитовой и вулканитовой связках, а также для свободной обдирки и гидроструйной обработки. Основные области использования:
В отличие от циркониевого электрокорунда, марка 14А не предназначена для высокопроизводительного шлифования нержавеющих и жаропрочных сталей — для этих операций требуется легированный инструмент с повышенной вязкостью зерна.
Выбор зернистости электрокорунда 14А определяется требуемой шероховатостью обработанной поверхности и припуском на обработку. Крупные зерна F12–F36 применяются для обдирочных операций с высоким съемом металла, средние F46–F80 — для универсального шлифования, мелкие F90–F220 — для чистовой обработки. Микропорошки M40–M5 используются в доводочных и полировальных операциях.
| Зернистость | Размер зерна, мкм | Тип операции | Связка | Обрабатываемый материал |
|---|---|---|---|---|
| F16 | 1250–1600 | Обдирка, зачистка | Бакелитовая | Углеродистая сталь |
| F46 | 315–400 | Предварительное шлифование | Керамическая | Конструкционная сталь |
| F80 | 180–212 | Чистовое шлифование | Керамическая | Чугун, сталь |
| F120 | 106–125 | Доводка | Вулканитовая | Цветные металлы |
Каждая партия нормального электрокорунда 14А проходит входной контроль по химическому составу, гранулометрии и магнитной фракции. Содержание магнитных примесей не должно превышать 0,05% для зернистостей F16–F80 и 0,03% для более мелких фракций. Материал поставляется в многослойных бумажных мешках по 25 кг или в мягких контейнерах МКР по 1000 кг с полиэтиленовым вкладышем для защиты от влаги.
Марка 25А содержит добавку оксида хрома (до 0,5%), что повышает вязкость зерна и режущую способность при обработке закаленных и нержавеющих сталей. Электрокорунд 14А не легирован и предназначен для шлифования обычных углеродистых сталей и чугуна.
Для обдирочных операций с высоким съемом металла применяются зернистости F16–F36. Крупное зерно обеспечивает агрессивное резание и минимальный нагрев обрабатываемой поверхности.
Для твердых сплавов на основе карбида вольфрама рекомендуется применять эльбор или алмазные абразивы. Электрокорунд 14А неэффективен при шлифовании материалов с твердостью выше 65 HRC.
Электрокорунд следует хранить в сухих закрытых помещениях при относительной влажности не более 60%. Попадание влаги приводит к слеживанию зерна и снижению сыпучести при дозировании в связку.