


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


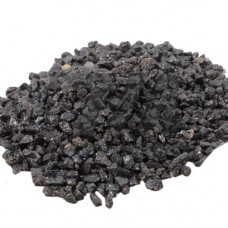
Нормальный электрокорунд по ГОСТ 28818-90 — это искусственный абразивный материал на основе -оксида алюминия, получаемый плавкой боксита в дуговых электропечах. В отличие от белого электрокорунда, содержит повышенную долю примесей — оксидов титана, кремния, железа, что придаёт зерну характерный коричнево-серый цвет и повышенную вязкость. Стандарт нормирует массовую долю AlO, зерновой состав, магнитную составляющую и влажность для марок 12А, 13А, 14А, 15А, 16А.
Массовая доля оксида алюминия в нормальном электрокорунде составляет 92–96 % в зависимости от марки. Содержание оксида титана — 1,5–3,5 %, что обеспечивает повышенную ударную вязкость зерна при шлифовании. Микротвёрдость по Виккерсу — 18000–21000 МПа, температура плавления — около 2000 C. Зерно выпускается в виде шлифзерна, шлифпорошков и микропорошков с регламентированным зерновым составом.
| Марка | Массовая доля AlO, % | Массовая доля TiO, % | Магнитная составляющая, % | Область применения |
|---|---|---|---|---|
| 12А | 92–94 | 2,5–3,5 | 0,5 | обдирочное шлифование |
| 13А | 93–95 | 2,0–3,0 | 0,4 | шлифовальные круги |
| 14А | 94–95 | 1,8–2,8 | 0,35 | абразивный инструмент |
| 15А | 95–96 | 1,5–2,5 | 0,3 | шлифовальная шкурка |
| 16А | 95–96 | 1,5–2,0 | 0,25 | точное шлифование |
ГОСТ 28818-90 устанавливает зерновой состав по номеру зерна. Шлифзерно маркируется номерами от 200 до 16, шлифпорошки — от 12 до 3, микропорошки — от М63 до М5. Контроль зернового состава выполняется ситовым методом и микроскопическим анализом. Допускается наличие зёрен крупнее номинала в ограниченных пределах, регламентированных таблицами стандарта.
Нормальный электрокорунд применяется в производстве абразивного инструмента на керамической, бакелитовой и вулканитовой связке. Из него изготавливают шлифовальные круги прямого профиля, чашечные и тарельчатые круги для обдирки литья и поковок. В металлообработке зерно используется для заточки резцов, фрез, свёрл из быстрорежущих и углеродистых сталей. В литейных цехах — для очистки отливок в дробемётных и пескоструйных установках.
В строительной индустрии нормальный электрокорунд входит в состав сухих строительных смесей для наливных промышленных полов с повышенной износостойкостью. В огнеупорной отрасли — как наполнитель для изготовления муллитокорундовых изделий, работающих при температуре до 1700 C. В деревообработке — для производства шлифовальной шкурки, применяемой на широколенточных и калибровальных станках.
При выборе марки нормального электрокорунда учитывают твёрдость обрабатываемого материала, тип оборудования и режим шлифования. Для черновой обдирки стального литья применяют марки 12А и 13А с повышенной вязкостью зерна. Для чистового шлифования закалённых сталей и сплавов используют марки 15А и 16А с меньшим содержанием примесей. Скорость резания на керамической связке — 30–50 м/с, на бакелитовой — до 80 м/с.
Нормальный электрокорунд содержит 92–96 % AlO и примеси оксидов титана и кремния, что придаёт зерну повышенную вязкость. Белый электрокорунд содержит 98–99 % AlO и обладает более высокой твёрдостью, но меньшей ударной вязкостью.
Стандарт регламентирует марки 12А, 13А, 14А, 15А и 16А, различающиеся массовой долей оксида алюминия, содержанием диоксида титана и магнитной составляющей.
Шлифзерно номеров 200–16 применяется для обдирочного шлифования отливок и поковок, заточки режущего инструмента, очистки поверхностей в пескоструйных камерах.
Магнитная составляющая нормируется в зависимости от марки и номера зерна и не должна превышать 0,25–0,5 % по массе. Этот показатель характеризует содержание ферромагнитных примесей, влияющих на качество шлифования.