


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


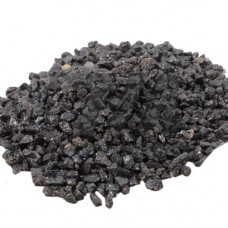
Нормальный электрокорунд по ГОСТ Р 52381-2005 — плавленый абразивный материал на основе оксида алюминия -AlO, получаемый восстановительной плавкой боксита в дуговых электропечах. В отличие от белого электрокорунда (99 % AlO), нормальный содержит 92–96 % AlO и до 3 % примесей — TiO, SiO, FeO, CaO. Именно примеси формируют игольчатую и дендритную структуру зерна, что придаёт материалу повышенную вязкость и способность к самозатачиванию при ударных нагрузках. ГОСТ Р 52381-2005 нормирует зерновой состав, массовую долю влаги, магнитной фракции и регламентирует маркировку шлифматериалов.
Стандарт устанавливает зернистости от F4 до F220 (по классификации FEPA) и делит материал на шлифзерно, шлифпорошки и микропорошки. Ключевые показатели нормируются по фракциям:
Маркировка нормального электрокорунда отражает содержание оксида алюминия и легирующие добавки. Марки 12А–16А различаются по соотношению AlO и TiO, что определяет область применения:
Нормальный электрокорунд востребован там, где требуется сочетание абразивной стойкости и ударной вязкости. Основные направления:
| Зернистость | Размер зерна, мкм | Магнитная фракция, % | Влажность, % | Типовое применение |
|---|---|---|---|---|
| F24 | 710–850 | 0,5 | 0,3 | Обдирочные круги |
| F46 | 355–425 | 0,3 | 0,3 | Шлифзерно для кругов |
| F80 | 180–212 | 0,15 | 0,3 | Шлифпорошки |
| F120 | 106–125 | 0,1 | 0,3 | Точное шлифование |
| F220 | 53–63 | 0,02 | 0,3 | Доводка, микропорошки |
Приёмка материала включает ситовой анализ на контрольных сетках, определение магнитной фракции методом магнитной сепарации и гравиметрическое определение влаги. Для шлифпорошков дополнительно нормируется содержание посторонних включений и форма зерна. Партии маркируются с указанием марки, зернистости и номера стандарта. Хранение — в закрытых сухих помещениях при относительной влажности не выше 70 %, так как гигроскопичность примесей снижает режущую способность.
Нормальный содержит 92–96 % AlO с примесями TiO и SiO, что повышает вязкость и самозатачивание. Белый электрокорунд — 99 % AlO, твёрже, но хрупче, применяется для точного шлифования закалённых сталей.
Стандарт распространяется на марки 12А, 13А, 14А, 15А, 16А и устанавливает зерновой состав от F4 до F220, массовую долю магнитной фракции и влаги для каждой зернистости.
Материал оптимален для углеродистых, низколегированных и конструкционных сталей, чугуна, а также для обдирочного шлифования, где важна ударная вязкость зерна, а не максимальная твёрдость.
В закрытых сухих складах при влажности воздуха не выше 70 %. Повышенная влажность увеличивает массовую долю влаги выше 0,3 % и снижает режущую способность абразива.