Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


Приварные блоки подвесок для горизонтальных трубопроводов из стали 12ХМ — это несущие элементы опорных конструкций, предназначенные для крепления трубопроводных линий к строительным металлоконструкциям, эстакадам и несущим балкам. Исполнение из жаропрочной хромомолибденовой стали 12ХМ обеспечивает работоспособность узлов подвески при температурах транспортируемой среды до 550 C, что делает их применимыми в составе тепловых сетей, паропроводов и технологических трубопроводов энергетических установок.
Сталь 12ХМ относится к группе перлитных жаропрочных сталей, легированных хромом (0,8–1,1 %) и молибденом (0,4–0,6 %). Материал сохраняет предел длительной прочности при повышенных температурах и устойчив к разупрочнению в процессе эксплуатации. Приварные блоки подвесок из 12ХМ применяются в узлах, где требуется соединение с трубопроводом посредством сварки, — в отличие от хомутовых или зажимных конструкций, они не ослабляют несущее сечение трубы и обеспечивают равномерную передачу нагрузки через приварную пластину или косынку.
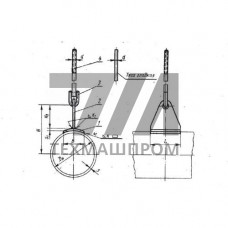
Приварной блок подвески представляет собой сварную конструкцию, состоящую из опорной пластины (привариваемой к поверхности трубопровода), рёбер жёсткости и проушины или серьги для последующего соединения с тягой, траверсой или талрепом. Геометрия блока рассчитывается под конкретный диаметр трубопровода и величину вертикальной нагрузки. Для трубопроводов из стали 12ХМ приварные элементы должны изготавливаться из того же материала или из стали, близкой по коэффициенту температурного расширения, чтобы исключить термонапряжения в зоне сварного шва при циклических нагревах.
Основные типоразмеры приварных блоков подвесок характеризуются следующими параметрами:
Приварные блоки подвесок из стали 12ХМ востребованы при монтаже трубопроводов, работающих в условиях повышенных температур и давления. Основные области применения включают:
Выбор приварного исполнения обоснован в тех случаях, когда трубопроводная линия подвержена вибрационным нагрузкам, температурным перемещениям или когда применение хомутовых подвесок невозможно из-за ограниченного доступа к трубопроводу для обслуживания. Приварной блок обеспечивает жёсткую фиксацию точки подвеса и исключает проскальзывание трубы в опоре при продольных деформациях.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Предел текучести при 20 C | 245 | МПа | ГОСТ 1497 | не менее |
| Временное сопротивление разрыву | 440–590 | МПа | ГОСТ 1497 | при 20 C |
| Относительное удлинение | 21 | % | ГОСТ 1497 | не менее |
| Ударная вязкость KCU | 59 | Дж/см | ГОСТ 9454 | при –20 C |
| Максимальная рабочая температура | 550 | C | — | для длительной эксплуатации |
| Содержание хрома | 0,8–1,1 | % | спектральный анализ | основной легирующий элемент |
Приварка блоков подвесок к трубопроводу из стали 12ХМ выполняется электродами типа Э-09Х1МФ по ГОСТ 9467 или проволокой Св-08ХМФА при автоматической сварке под флюсом. Перед сваркой кромки и зону термического влияния необходимо зачистить до металлического блеска, исключив наличие окалины, масла и влаги. Для предотвращения образования закалочных структур рекомендуется предварительный подогрев зоны сварки до 200–300 C, особенно при толщине стенки трубы более 20 мм. После завершения сварки выполняется термическая обработка — высокий отпуск при 680–720 C для снятия остаточных напряжений.
При выборе типоразмера приварного блока необходимо учитывать не только массу трубопровода с транспортируемой средой, но и дополнительные нагрузки от теплового расширения, ветровых воздействий и возможных гидравлических ударов. Расстояние между точками подвески определяется расчётом на прогиб и обычно составляет 3–6 м для трубопроводов диаметром 100–300 мм.
Приварной блок соединяется с трубопроводом сварным швом по опорной пластине, что обеспечивает жёсткую фиксацию и исключает проскальзывание. Хомутовая подвеска охватывает трубу снаружи и допускает осевое смещение, поэтому приварное исполнение выбирают для ответственных участков с вибрацией и высокими температурами.
Блоки из 12ХМ предназначены для трубопроводов, транспортирующих среды с температурой до 550 C: перегретый пар, горячий конденсат, технологические продукты нефтепереработки. Материал сохраняет прочностные характеристики при длительном нагреве и сопротивляется ползучести.
Для сварки стали 12ХМ применяются электроды Э-09Х1МФ по ГОСТ 9467 или импортные аналоги с хромомолибденовым покрытием. Сварка выполняется с предварительным подогревом до 200–300 C с последующим высоким отпуском при 680–720 C.
Шаг определяется расчётом трубопровода на прочность и прогиб с учётом массы трубы, изоляции, транспортируемой среды и снеговых нагрузок. Для горизонтальных трубопроводов диаметром 100–300 мм типовой шаг составляет 3–6 м, окончательное значение уточняется проектной организацией.