


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


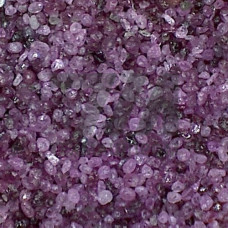
Розовый электрокорунд 32А — это легированный абразивный материал на основе оксида алюминия (AlO), в состав которого введён оксид хрома (CrO) в количестве 0,3–0,5 %. Легирование хромом изменяет кристаллическую структуру корунда, повышая его твёрдость и вязкость по сравнению с белым электрокорундом 25А. Материал относится к группе высококачественных абразивов, применяемых для чистовой и получистовой обработки легированных, быстрорежущих и нержавеющих сталей.
Розовый электрокорунд 32А производится методом плавки глинозёма в дуговых электропечах с последующим введением оксида хрома в расплав. Кристаллы материала имеют повышенную микротвёрдость — 21,5–23,5 ГПа, что на 5–8 % выше показателей белого электрокорунда. Благодаря хромовой добавке зерно обладает улучшенной адгезией к связке абразивного инструмента, что снижает вероятность выкрашивания зёрен при ударных нагрузках.
Ключевое преимущество материала — способность сохранять режущие свойства при повышенных температурах в зоне резания. В отличие от обычного электрокорунда, зерно 32А не теряет микротвёрдость при нагреве до 1200–1300 C, что критично при шлифовании закалённых сталей с интенсивным охлаждением или без него. Самозатачивание зёрен происходит равномерно, без сколов крупных фрагментов, что обеспечивает стабильную геометрию режущей кромки на протяжении всего ресурса инструмента.
Розовый электрокорунд 32А поставляется в диапазоне зернистости от F16 до F120 (по ГОСТ 3647-80 — от 16 до 120). Для каждого диапазона зернистости нормируется насыпная плотность и коэффициент формы зерна. Материал применяется для изготовления:
Розовый электрокорунд 32А ориентирован на обработку материалов с повышенной прочностью и вязкостью, где стандартный белый электрокорунд демонстрирует ускоренный износ. Основные области применения — инструментальное производство, машиностроение и металлургия. Материал эффективен при шлифовании быстрорежущих сталей (Р6М5, Р18), штамповых сталей (Х12МФ, 5ХНМ), коррозионностойких сталей аустенитного класса (12Х18Н10Т) и жаропрочных сплавов на никелевой основе.
В отличие от монокорунда, розовый электрокорунд 32А обеспечивает более высокую производительность съёма металла при сохранении качества обработанной поверхности. Это делает его предпочтительным выбором для операций предварительного и окончательного шлифования в автоматических линиях и на станках с ЧПУ, где требуется предсказуемый ресурс инструмента и стабильная шероховатость поверхности Ra 0,32–0,63 мкм.
| Параметр | Электрокорунд 32А | Электрокорунд 25А | Монокорунд 44А | Электрокорунд 14А |
|---|---|---|---|---|
| Содержание AlO, % | 98,5–99,0 | 99,0–99,5 | 99,0–99,8 | 94,5–96,5 |
| Микротвёрдость, ГПа | 21,5–23,5 | 19,5–21,5 | 22,0–24,0 | 18,5–20,5 |
| Насыпная плотность, г/см | 1,55–1,75 | 1,50–1,70 | 1,45–1,65 | 1,60–1,80 |
| Термостойкость, C | до 1300 | до 1200 | до 1250 | до 1100 |
Эффективность инструмента из розового электрокорунда 32А в значительной степени определяется типом связки. На керамической связке материал демонстрирует максимальную режущую способность при круглом наружном и внутреннем шлифовании закалённых сталей твёрдостью 58–64 HRC. Для обдирочных операций с высоким съёмом металла (до 0,5 мм за проход) применяются круги на бакелитовой связке с повышенной концентрацией зерна. При хонинговании и суперфинишировании используются бруски на керамической связке с мелкой зернистостью F60–F120, обеспечивающие шероховатость Ra 0,16–0,32 мкм.
В состав 32А введён оксид хрома (0,3–0,5 %), который повышает микротвёрдость и вязкость зерна. Материал сохраняет режущие свойства при нагреве до 1300 C и обеспечивает более стабильную геометрию кромки при обработке легированных и быстрорежущих сталей.
Материал предназначен для шлифования быстрорежущих сталей (Р6М5, Р18), штамповых сталей (Х12МФ), нержавеющих сталей аустенитного класса и жаропрочных никелевых сплавов. Оптимальная твёрдость обрабатываемой поверхности — 50–65 HRC.
Стандартный диапазон зернистости — от F16 до F120 по FEPA (от 16 до 120 по ГОСТ 3647-80). Для чистового шлифования применяются зернистости F60–F120, для обдирочных операций — F16–F36.
Инструмент изготавливается на керамической (V) и бакелитовой (B) связках. Керамическая связка используется для прецизионного шлифования, бакелитовая — для отрезных и обдирочных кругов с высокой производительностью съёма.