


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


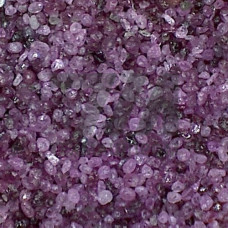
Розовый электрокорунд марки 33А — это высокоглиноземистый абразивный материал, получаемый методом электроплавки в дуговых печах с последующим легированием оксидом хрома (CrO). В отличие от белого электрокорунда, модификация 33А характеризуется повышенной вязкостью и прочностью зерна, что достигается за счет введения в расплав до 0,5–1,2% оксида хрома. Легирование формирует в структуре корунда твердые растворы, повышающие микротвердость зерна до 22,5–23,5 ГПа при сохранении способности к самозатачиванию.
Зернистость материала выпускается по ГОСТ 3647-80 и ISO 6344 в диапазоне от F16 до F1200, что позволяет применять его как в операциях чернового шлифования, так и в финишных доводочных процессах. Насыпная плотность для основной фракции 40–63 мм составляет 1,45–1,60 г/см, а содержание основного вещества (AlO) — не менее 98,5%. Магнитная фракция не превышает 0,003%, что критично для абразивов, используемых в инструментальном производстве.
Ключевое отличие розового электрокорунда 33А от стандартного белого — повышенная ударная вязкость зерна. Это обеспечивает снижение хрупкого разрушения абразивных зерен при ударных нагрузках, возникающих в процессе обдирочного шлифования и заточки инструмента. Материал демонстрирует устойчивость к выкрашиванию связки, что увеличивает ресурс абразивного инструмента на 25–40% по сравнению с маркой 25А при обработке легированных сталей.
Теплопроводность зерна 33А составляет 12–15 Вт/(мК), что способствует эффективному отводу тепла из зоны резания. Это свойство особенно важно при шлифовании закаленных сталей с твердостью HRC 60–65, где локальный перегрев поверхности приводит к образованию прижогов и микротрещин. Высокая теплопроводность в сочетании с оптимальной формой зерна (коэффициент изометричности 0,65–0,75) обеспечивает стабильную температуру в зоне контакта и сохранение структуры поверхностного слоя обрабатываемой детали.
Розовый электрокорунд 33А применяется в следующих технологических операциях:
Материал эффективен при обработке вязких сталей аустенитного класса, где зерна белого электрокорунда склонны к засаливанию рабочей поверхности круга. Повышенная прочность зерна 33А позволяет работать с более высокими скоростями резания (до 80 м/с) без потери режущих свойств.
| Параметр | Значение для 33А | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Содержание AlO, % | 98,5–99,0 | Химический анализ | Инструментальное производство | Не менее 98,5% |
| Содержание CrO, % | 0,3–1,0 | Спектральный анализ | Легирование структуры | Определяет розовый оттенок |
| Микротвердость, ГПа | 22,5–23,5 | Виккерс | Шлифование закаленных сталей | Выше, чем у 25А |
| Насыпная плотность, г/см | 1,45–1,60 | ГОСТ 22510 | Круги на керамической связке | Для фракции 40–63 мм |
| Магнитная фракция, % | 0,003 | Магнитная сепарация | Чистовые операции | Контроль по ГОСТ 3647 |
По сравнению с белым электрокорундом 25А, марка 33А демонстрирует на 30–50% более высокую стойкость зерна к раскалыванию при циклических нагрузках. Это достигается за счет образования в структуре корунда включений шпинели (MgAlO) и хромистой фазы, которые тормозят распространение трещин. В отличие от хромотитанистого электрокорунда 37А, розовый 33А имеет более однородный гранулометрический состав и меньшее содержание примесей, что обеспечивает стабильность режущих свойств при финишных операциях.
Для операций плоского шлифования периферией круга деталей из конструкционных сталей с твердостью HRC 35–55 розовый электрокорунд 33А является оптимальным выбором по критерию «производительность/стоимость». При обработке особо ответственных деталей, где требуется минимальное тепловыделение, рекомендуется комбинировать зерна 33А с керамической связкой на основе муллита, обеспечивающей высокую пористость инструмента (до 40%).
Марка 33А легирована оксидом хрома, что повышает вязкость зерна и его устойчивость к хрупкому разрушению. Микротвердость 33А выше на 5–8%, а ресурс абразивного инструмента увеличивается на 25–40% при обработке легированных и быстрорежущих сталей.
Материал эффективен при круглом и плоском шлифовании закаленных сталей, заточке инструмента из быстрорежущих сталей, а также при обработке жаропрочных сплавов. Для обдирочных работ с высоким съемом металла рекомендуется использовать зерна крупных фракций F16–F36.
Материал применяется на керамических (V), бакелитовых (B) и вулканитовых (R) связках. Для чистовых операций предпочтительна керамическая связка с высокой пористостью, для обдирочных — бакелитовая с усиленным армированием.
Каждая партия проверяется на гранулометрический состав по ГОСТ 3647-80, содержание основного вещества, магнитную фракцию и насыпную плотность. Дополнительно проводится испытание на микротвердость и прочность зерна методом раздавливания.