


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


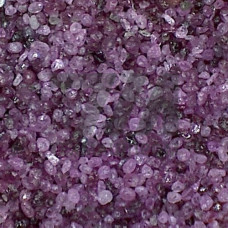
Розовый электрокорунд по ГОСТ 28818-90 — это легированная разновидность электрокорунда нормального ряда, в состав которой введён оксид хрома (CrO) в количестве 0,3–0,6 %. Легирование хромом повышает твёрдость и вязкость зёрен по сравнению с белым электрокорундом, что обеспечивает стабильную режущую способность при обработке легированных и инструментальных сталей. Материал выплавляется в дуговых электропечах с последующим дроблением и рассевом на фракции по ГОСТ 3647-80.
Зернистость розового электрокорунда регламентируется ГОСТ 28818-90 и охватывает диапазон от F16 (1250–1000 мкм) до F120 (125–106 мкм). Основные физико-механические показатели материала:
Зерна розового электрокорунда характеризуются изометричной формой с коэффициентом формы 1,3–1,6, что обеспечивает равномерный износ абразивного инструмента и снижает вероятность прижогов на обрабатываемой поверхности. Прочность зёрен на раздавливание в среднем на 15–20 % выше, чем у белого электрокорунда той же зернистости.
Розовый электрокорунд ГОСТ 28818-90 применяется при изготовлении шлифовальных кругов на керамической и бакелитовой связке, а также в свободном виде для водоструйной и пескоструйной обработки. Основные области использования:
Благодаря повышенной вязкости зёрен материал эффективен при обработке с высокими скоростями резания (35–60 м/с) и при снятии больших припусков, когда белый электрокорунд демонстрирует повышенный износ. Розовый электрокорунд также применяется в составе полировальных паст и суспензий для доводки прецизионных поверхностей.
| Параметр | Розовый электрокорунд | Белый электрокорунд | Нормальный электрокорунд | Циркониевый электрокорунд |
|---|---|---|---|---|
| Содержание AlO, % | 97,5–98,5 | 99,0–99,5 | 94,0–96,0 | 95,0–97,0 |
| Микротвёрдость, ГПа | 21,5–22,5 | 22,0–23,0 | 19,0–20,5 | 18,0–19,5 |
| Прочность зёрен, Н | 35–45 | 28–35 | 30–38 | 40–50 |
| Область применения | Легированные стали | Закалённые стали | Углеродистые стали | Обдирочные работы |
Розовый электрокорунд поставляется в полипропиленовых мешках по 25 кг или в мягких контейнерах МКР по 1000 кг. Каждая партия сопровождается паспортом качества с указанием зернового состава, содержания основного вещества и магнитной фракции. Контроль зернового состава проводится методом ситового анализа на контрольных ситах по ГОСТ 3647-80, содержание CrO определяется спектральным анализом.
Материал должен храниться в закрытых складских помещениях при относительной влажности не более 75 % в условиях, исключающих загрязнение посторонними примесями. Гарантийный срок хранения — 12 месяцев с даты отгрузки.
Розовый электрокорунд легирован оксидом хрома (0,3–0,6 %), что повышает вязкость зёрен на 15–20 % при незначительном снижении микротвёрдости. Это позволяет использовать его для обработки легированных и быстрорежущих сталей без риска скалывания зёрен.
Материал применяется для чистового и получистового шлифования, заточки режущего инструмента, зубошлифования и хонингования. Оптимален при обработке сталей с содержанием легирующих элементов более 5 %.
Преимущественно керамическая связка на основе полевого шпата и глины, а также бакелитовая связка для отрезных и обдирочных кругов. Выбор связки определяется режимами обработки и требуемой твёрдостью инструмента.
Стандартный диапазон зернистости — от F16 до F120. Для специальных применений возможна поставка более мелких фракций (F150–F240) по согласованию с производителем.